非标自动化设计在铝合金精益管产线改造中的应用方案
非标自动化设计如何切入铝合金精益管产线改造
铝合金精益管产线改造,本质上不是把旧管子拆掉换新管,而是借这次机会把工位逻辑、物流路径和节拍控制重新梳理一遍。东精机电设备制造有限公司在承接这类项目时,通常先做现场诊断,再判断哪些环节适合用非标自动化设备替代人工,哪些环节保留精益管的柔性优势。第三代铝合金精益管相比前两代,管壁内筋结构更合理,配合专用接头后单点承载可提升约30%,这为加装自动化工位提供了更好的基础刚性。
核心设计能力:从管件选型到自动化集成
改造方案的技术难点集中在两个层面:一是非标自动化设计要与原有精益管框架实现机械接口兼容,二是电气控制不能破坏原有工位的可移动性。我们的做法是:
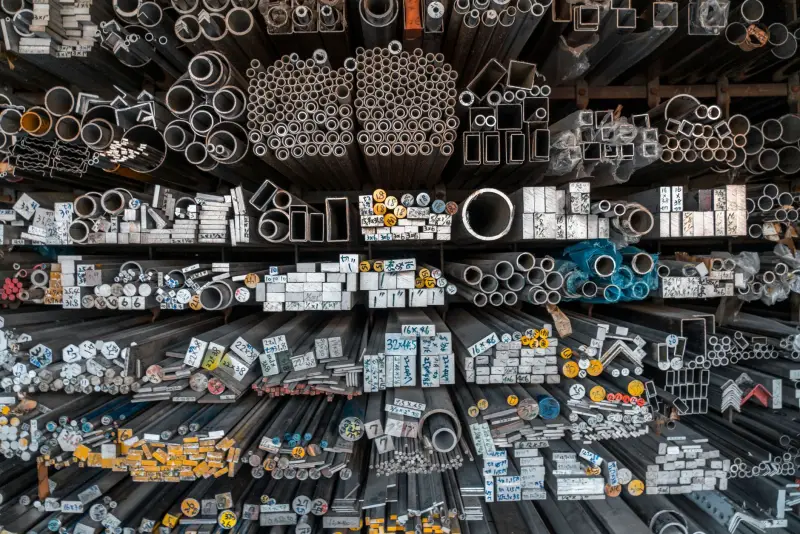
- 管件层面:选用第三代铝合金精益管作为主承力结构,外径28mm标准系列,壁厚1.2mm,表面阳极氧化处理,配合加强型转角接头,确保加装气缸、传感器后框架不产生明显形变。
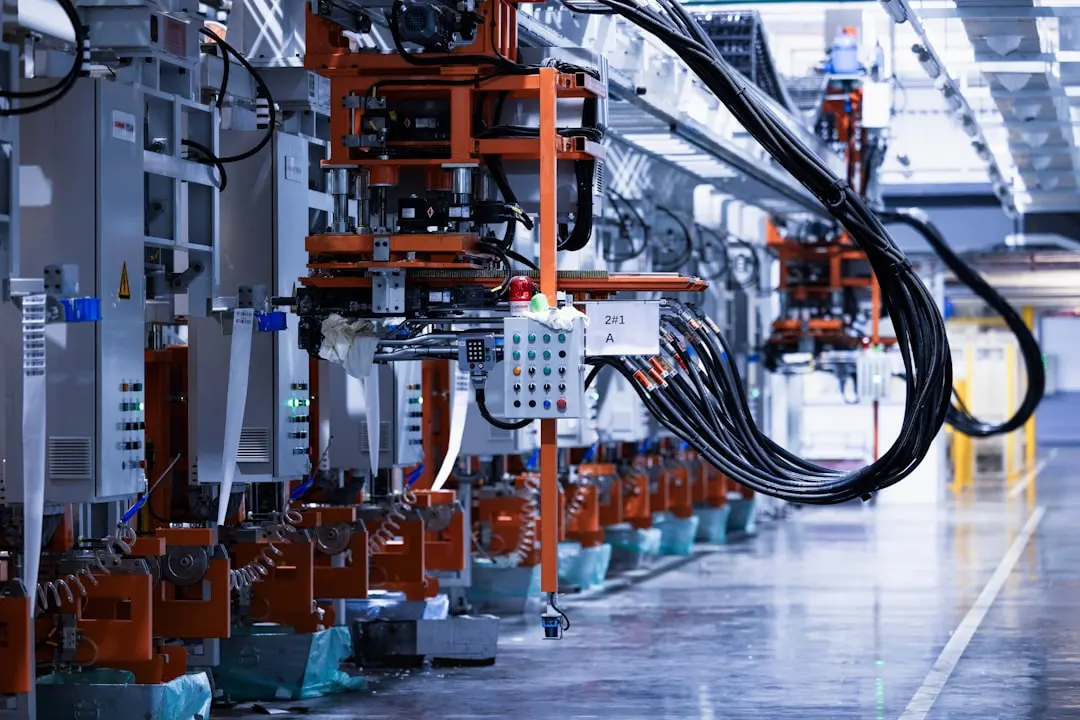
- 自动化模块:将自动锁螺丝、自动压装、视觉检测等单元做成独立子站,通过精益管专用连接件与主线体快速对接,单站改造周期控制在3-5天。
- 控制层面:采用分布式IO加总线通讯,每个自动化子站可独立调试,也可接入原有MES系统,避免整线停机改造。
作为有经验的第三代精益管厂家厂家,东精机电在管件加工精度和接头配合公差上有稳定供应链,这是非标自动化模块能快速落地的前提。
适用场景:哪些产线值得做非标自动化改造
并非所有铝合金精益管产线都需要上自动化。以下三类场景改造收益最明显:
- 高重复节拍工位:如电子组装中的锁付、点胶,人工节拍波动大,改用非标自动化设备后节拍可稳定在±0.5秒以内。
- 质量依赖人工经验的工位:如压装力度控制、间隙检测,引入伺服压机和视觉系统后不良率通常可下降40%-60%。
- 需要频繁换型的多品种产线:保留第三代铝合金精益管的柔性框架,只把换型时间长的工序做自动化,换型时仅更换工装板即可。
如果产线本身节拍宽松、产品单一且人工成本占比低,优先做精益管布局优化比直接上自动化更划算。
实施流程与选型建议
东精机电的标准改造流程分四步:现场测绘与节拍分析 → 非标自动化方案设计(含管件布局图) → 管件预制与自动化模块预调试 → 现场安装与联调。选型时重点关注三个参数:铝合金精益管的单点承载(建议≥80kg)、接头重复定位精度(≤0.3mm)、自动化模块与管框架的连接方式(优先选快拆结构)。如果原有精益管是第二代产品,建议局部更换为第三代铝合金精益管,而不是整线推倒重来。
常见合作问题
客户问得最多的是改造成本和停机时间。通常单工位非标自动化改造费用在3-8万元之间,取决于执行器品牌和视觉系统配置;停机时间可控制在2-3天,因为自动化子站可在厂内预调试完成后整体吊装接入。另一个常见顾虑是后期扩展——用第三代铝合金精益管做主体框架,后期增加工位或调整布局时,只需增减管段和接头,不需要重新采购整套自动化设备。