非标自动化设计在精密装配场景中的关键技术要点解析
在精密装配领域,非标自动化设备的价值往往不在于"大",而在于"准"。当装配公差被压缩到±0.01mm级别,标准设备很难覆盖所有工况,非标自动化设计就成了连接产品工艺与产线落地之间的核心桥梁。东精机电在多年非标产线交付中积累的经验表明,精密装配场景的设计难点集中在定位基准、力控策略与柔性切换三个维度,任何一个环节处理不当,都会在批量生产中放大为节拍波动或良率损失。
一、精密装配对非标自动化设计的核心诉求
精密装配的本质是"确定性"——每一次抓取、对位、压装都要在可控的力学与运动学边界内完成。设计阶段需要优先明确三件事:零件的定位基准面是否唯一、装配过程中的接触力是否需要闭环监控、换型频率是否要求产线具备快速重构能力。这三点直接决定了执行机构选型与工装结构方案。
以微型电机端盖压装为例,压装力通常在50N~200N区间波动,过冲会导致轴承预紧力超差。此时非标自动化设计需要引入伺服压机配合力-位移曲线监控,将压装速度分段控制:快速接近段、低速接触段、保压段各自设定阈值,才能把装配一致性稳定在工艺要求内。
二、关键设计要点与工装选型
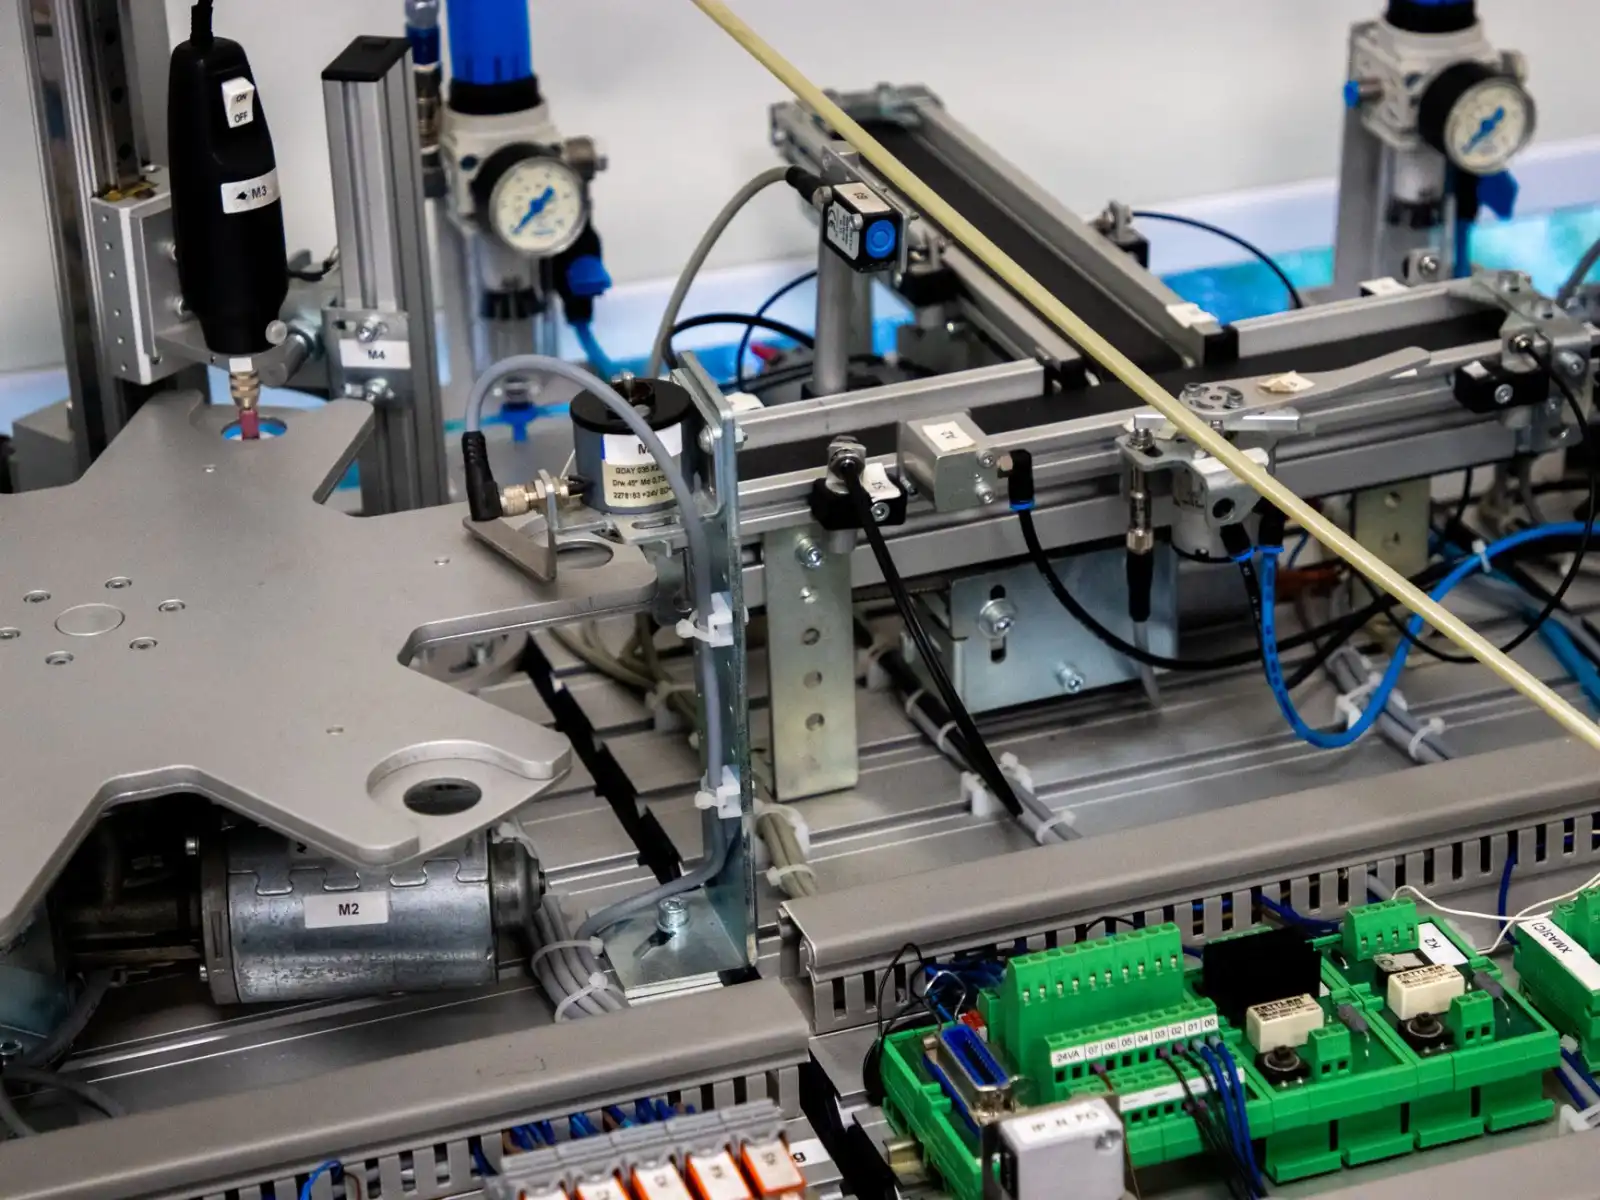
精密装配非标线的结构设计,绕不开工装框架的刚性与可调性平衡。传统焊接钢架刚性好但改型成本高,而铝合金精益管体系在近年来的非标产线中应用越来越普遍,原因在于其模块化连接方式允许工位布局在调试阶段快速微调,同时表面阳极氧化处理在洁净装配环境中不易产生颗粒污染。
具体到执行层面,以下几个设计细节值得重点关注:
- 定位基准统一:工装板与夹具的基准面应尽量与产品图纸的设计基准重合,避免基准转换带来的累积误差;
- 力控与位移双闭环:压装、插针类工位建议采用伺服电缸,实时采集力-位移曲线并设置包络窗口判据;
- 快换接口标准化:夹具与工装板之间采用定位销+气动锁紧结构,换型时间可压缩到3分钟以内;
- 线体框架可重构:采用第三代铝合金精益管搭建的工位框架,连接件可重复拆装,适合多品种小批量的装配场景。
需要提醒的是,选择第三代精益管厂家时不能只看壁厚参数,管材的直线度与接头配合公差直接影响工位重复定位精度。市面上部分低价管材壁厚公差波动较大,装配后框架整体刚性差异明显,这一点在精密装配场景中尤其敏感。
三、常见问题与规避思路
非标自动化设备在精密装配调试阶段暴露的问题,往往集中在"热"与"振"两个字上。伺服执行机构连续运行后的热漂移会导致微米级定位偏差,建议在关键工位增加光栅尺反馈或设定周期性回零策略。振动方面,压装工位与视觉检测工位应做结构解耦,避免压装冲击传递到相机支架上影响成像稳定性。
另一个高频问题是视觉引导与机械定位的协同逻辑不清。合理的做法是:机械定位负责粗对位(±0.1mm),视觉系统负责精补偿(±0.02mm),两者分工明确,避免视觉算法承担超出其精度能力的任务。东精机电在多个精密装配项目中采用这一分层策略,调试周期平均缩短约20%。
精密装配场景下的非标自动化设计,说到底是在刚性、柔性与精度之间找平衡点。框架体系选择铝合金精益管可以换来布局灵活性,执行机构选择伺服力控可以换来装配一致性,而这一切的前提是定位基准与检测判据在设计阶段就想清楚。设备交付只是起点,产线能否在换型与批量波动中保持稳定,才是检验设计质量的真正标尺。