铝合金精益管与传统管材对比:第三代精益管厂家技术优势分析
在长三角和珠三角的自动化车间里,一个变化正在悄然发生:过去用镀锌管、不锈钢管搭建的工装架、物料周转车和产线旁防静电工作台,越来越多地被一种表面带银色阳极氧化膜、内壁有加强筋的管材所替代。不少负责非标自动化设计的工程师发现,传统管材在柔性改造场景下的隐性成本,远比采购单价高得多。
这种替代背后并非简单的"以新换旧"。传统管材的痛点集中在三个层面:切割后端面裸露易锈蚀、连接方式依赖焊接或专用卡扣导致改线周期长、以及壁厚公差波动带来的装配干涉。当产线换型频率从"年"缩短到"月",管材本身的可重构能力就成了刚性指标。
从"能搭起来"到"能反复改":管材选型的逻辑变了
传统镀锌管的连接依赖螺纹或焊接,一次成型后几乎不可逆;不锈钢管虽然耐腐蚀,但密度高、切割难度大,现场调整往往需要动用切割机和焊机。而铝合金精益管的模块化连接体系,让线棒之间的夹角调整、长度增减可以在不破坏原有构件的前提下完成——这对非标自动化设备的迭代验证尤其关键,因为方案在落地前往往要经历多轮实物打样。
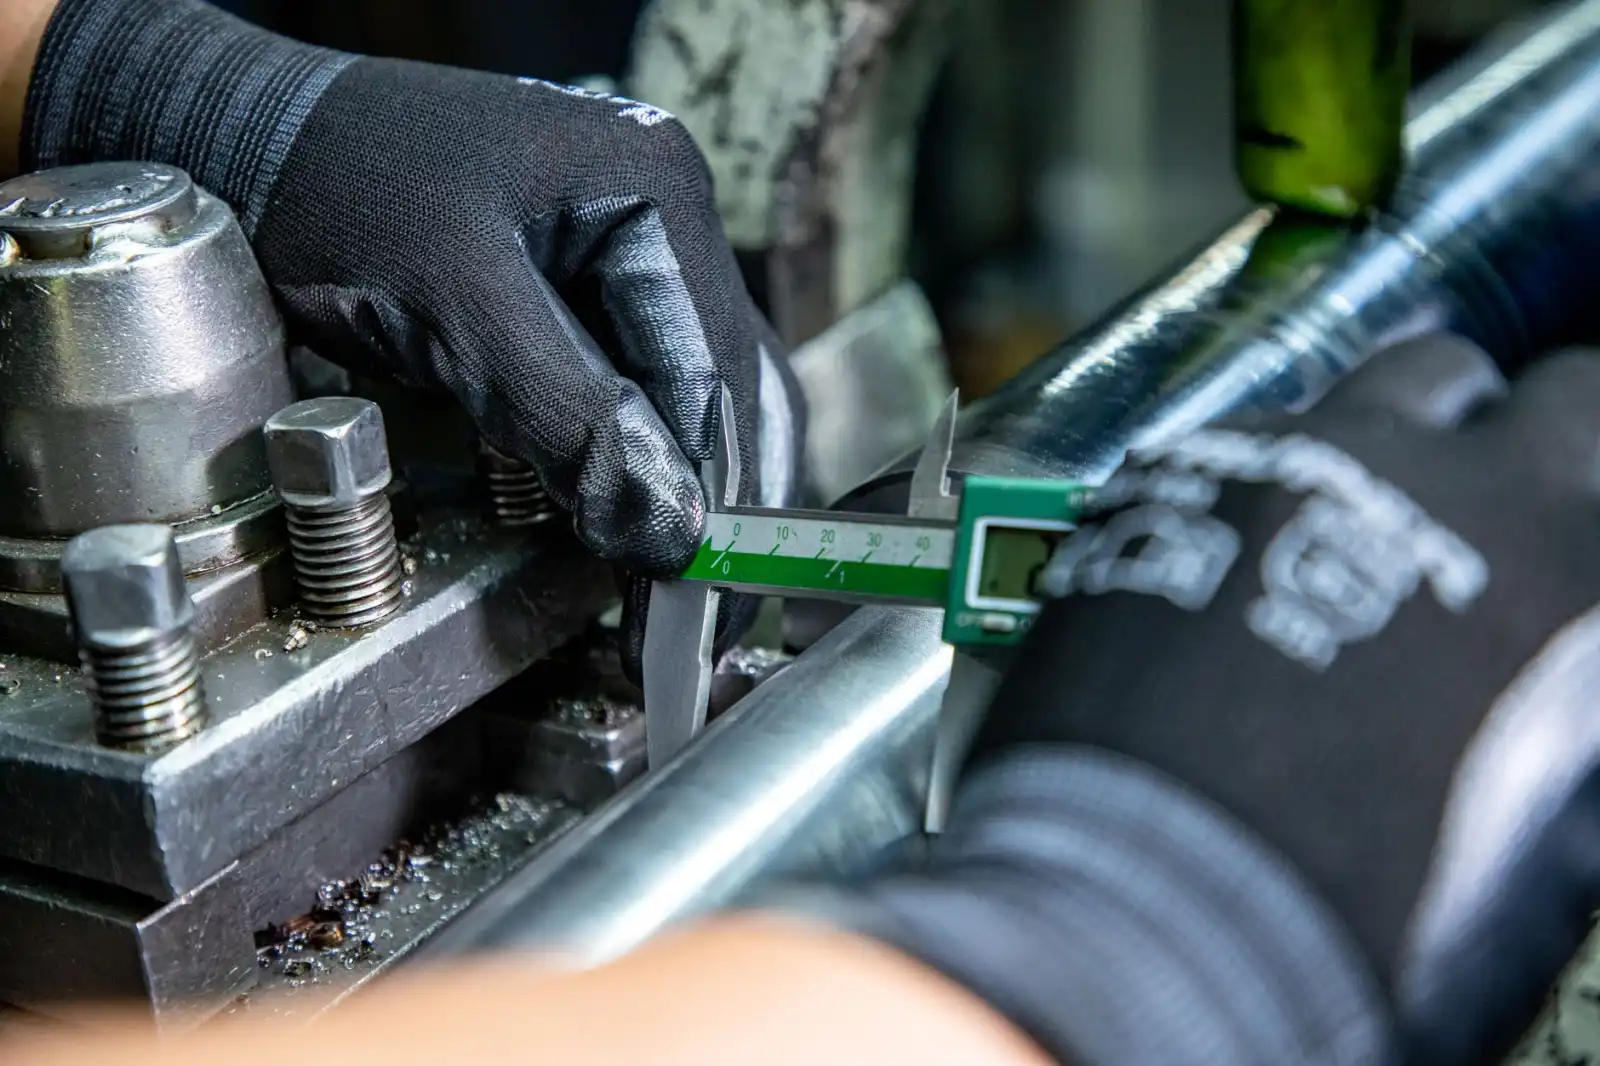
真正拉开差距的是管材本体的工艺。以第三代第三代铝合金精益管为例,其截面通常采用多腔室加强筋结构,壁厚控制在1.2–2.0mm区间,外表面经阳极氧化处理形成5–15μm的致密氧化膜。相比早期冷轧管,抗弯截面模量提升约20%–30%,在同等承载下可以减薄壁厚、降低自重。这一指标直接决定了搭建的货架在满载物料时的挠度表现。
连接系统的精度,才是隐性分水岭
管材只是骨架,连接件才是决定精度的关节。行业里常见的做法是外抱式卡扣,靠螺栓压紧产生摩擦力;而成熟的第三代精益管厂家会采用内胀式或齿纹咬合结构,配合管端预处理的定位槽,使接头在反复拆装后仍能保持角度一致性。东精机电在为客户做非标自动化产线配套时,通常会对连接件做50次以上的拆装疲劳测试,记录角度偏移量——这个数据在选型阶段往往被忽略,却直接影响工装夹具的重复定位精度。
- 切割端面处理:去毛刺后需做封边或补涂,否则氧化膜破损处会成为腐蚀起点
- 承载校核:按跨度与均布载荷计算挠度,一般控制在不大于跨度的1/200
- 接地连续性:防静电场景下,接头与管体的电阻值需逐点抽检
选型建议:别只看单价,算全生命周期账
采购铝合金精益管时,建议把评估维度从"元/米"扩展到"元/次改造"。一根管材在三年内可能经历5–8次拆装重组,连接件的可复用率、管端的耐磨损性、以及供应商能否提供配套的切割加工与图纸深化服务,都会摊薄到每次改造的实际成本里。对于涉及非标自动化设计的项目,优先选择能同步提供管材、连接件与结构校核支持的厂家,比单纯比价更能控制后期返工风险。
东精机电设备制造有限公司在精益管系统配套中,将管材切割精度控制在±0.2mm以内,并提供从选型校核到现场搭建的技术支持,帮助客户把管材从"耗材"变成可循环使用的"资产"。
深圳东精机电第三代铝合金精益管产品核心特点与适用场景详细介绍