非标自动化设计在3C电子行业的应用趋势与技术要点解析
在3C电子行业,产品迭代周期已压缩至3-6个月,一条产线往往要兼容多代产品的装配需求。传统刚性自动化设备换型成本高、周期长,这让越来越多制造企业将目光投向非标自动化设备的柔性化设计。如何在不牺牲节拍与精度的前提下实现快速换产,成为摆在工艺工程师面前的核心课题。
行业现状:多品种小批量倒逼设计变革
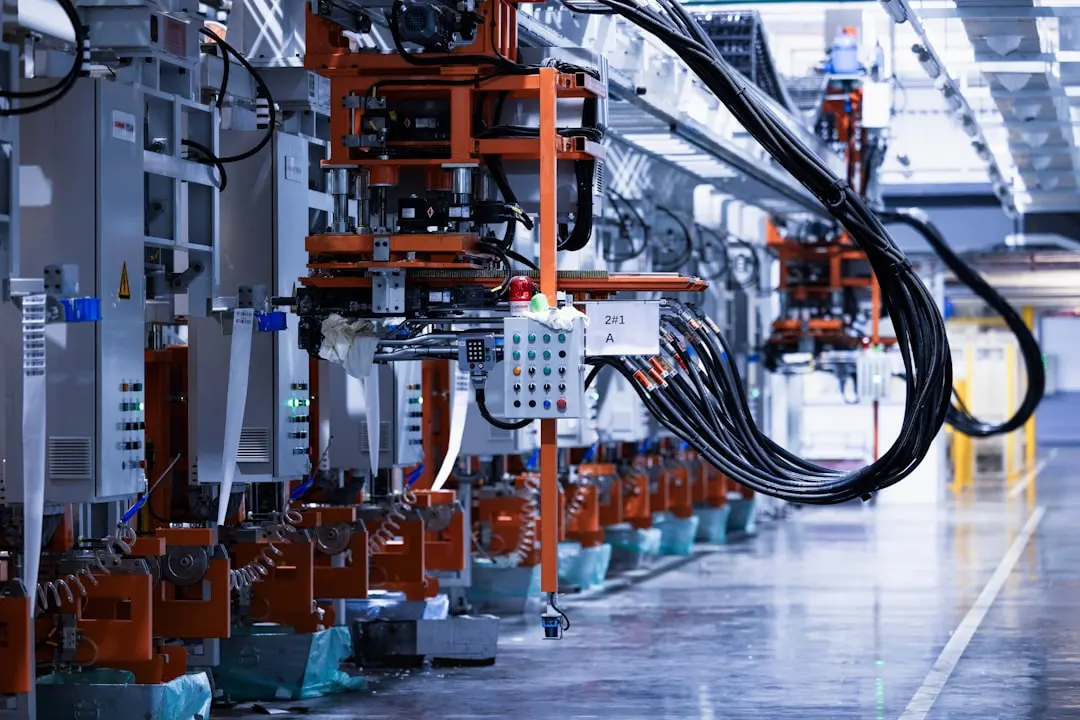
手机中框、TWS耳机充电仓、智能手表表壳——这些典型3C零件的共同特征是尺寸小、精度高、批量波动大。以手机组装为例,一条产线常需混产3-5种机型,工装夹具的通用性直接决定换线效率。当前不少工厂仍依赖专用治具堆叠,换型时需整体拆卸重装,单次耗时超过4小时。而采用模块化非标自动化设计思路,将定位基准与夹持单元解耦,换型时间可压缩至30分钟以内。这一转变的背后,是设计逻辑从“一机一用”向“一机多用”的迁移。
核心技术:柔性定位与结构轻量化
非标自动化设计在3C领域的突破点集中在两个层面。其一是柔性定位系统:通过伺服驱动配合视觉引导,让同一套载具适应不同尺寸的工件,定位重复精度可稳定在±0.02mm。其二是结构轻量化与可重构性——这正是第三代铝合金精益管发挥优势的场景。相比传统钢管或第二代精益管,第三代产品采用高强度铝合金挤压成型,表面经阳极氧化处理,单米重量降低约35%,而抗弯强度提升20%以上。在需要频繁调整工位布局的3C装配线中,用铝合金精益管搭建的线棒工作台与物料架,可由产线人员自行改造,无需专业焊工介入。
值得关注的是,第三代精益管厂家在连接件精度上的进步。优质厂家的管件外径公差控制在±0.1mm以内,配合专用接头可实现无螺丝锁紧,整架刚性足以承载微型电机与气动滑台的振动工况。选型时建议重点核查管壁厚度均匀性与接头抗扭测试报告,避免因连接松动导致定位漂移。
实践方法:从工装设计到产线重构
落地层面,建议按以下路径推进:
- 工装模块化拆分:将夹具分为基准板、快换定位块、压紧单元三级,定位块按产品族谱系设计,换型仅更换定位块;
- 线体骨架柔性化:主承载结构采用铝合金精益管搭建,预留扩展槽位,后续增补工位时无需重新下料;
- 电控接口标准化:所有传感器与执行器统一采用M8/M12快插接头,换型时即插即用,减少接线调试时间。
某TWS耳机代工厂按此方法改造后,产线换型时间从210分钟降至45分钟,设备综合利用率提升18个百分点。这类数据在非标自动化设备选型评估中,比单纯的节拍参数更具参考价值。
应用前景:精益管与自动化深度融合
随着3C产品向轻薄化、异形化演进,非标自动化设计将更依赖可重构的物理载体。第三代铝合金精益管不再只是车间货架的材料,而是逐步进入设备机架、送料轨道甚至检测工位的结构体系。具备精密管件加工能力的第三代精益管厂家,正在与自动化集成商形成更紧密的配套关系。对于制造企业而言,把精益管骨架纳入非标设计的早期阶段统筹考虑,远比事后补建更经济——这或许是当下产线规划中最容易被低估的一环。